一、产品介绍
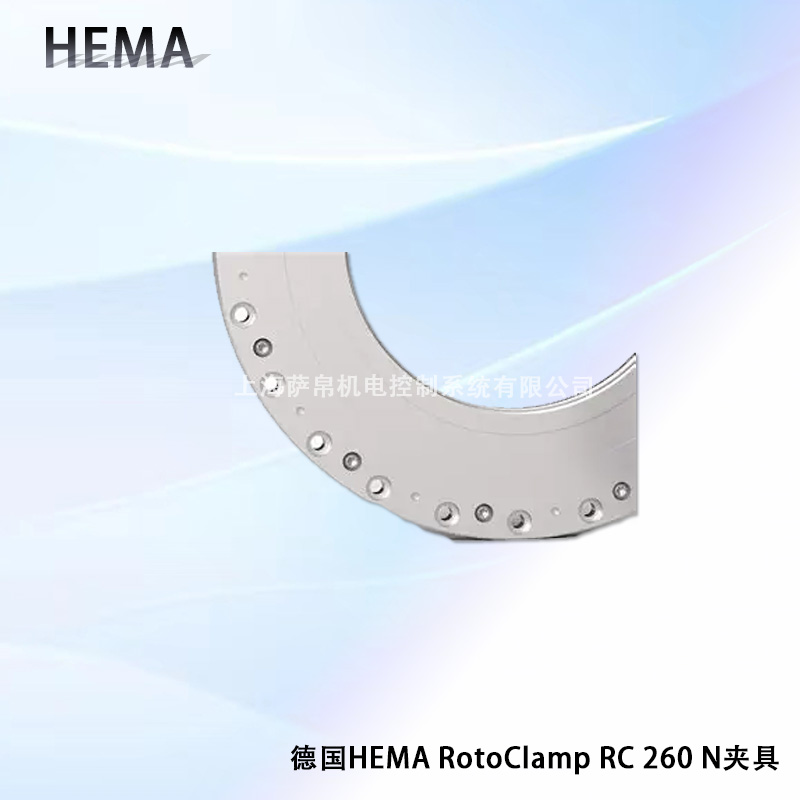
德国HEMA RotoClamp RC 260 N夹具,是面向工业大直径旋转轴系轴向端面径向双向夹紧场景长期直面机加工工位周边飘散的细微铸铁切屑颗粒、阳极氧化铝合金夹紧盘表层长期接触反复大负载夹紧交变冲击与复杂工况下的高粘度金属切削乳化液残液附着的复杂运行条件,采用阳极氧化铝合金夹紧盘表层分区排布的微纳复合储杂匀夹织构与侧面气动压力介质引入端侧自排铸铁切屑颗粒沟槽组合结构打造的工业大直径轴系夹紧专属适配260mm轴径的大扭矩气动内涨式夹紧单元,没有沿用常规通用型同规格大轴径气动夹具依靠单一光滑阳极氧化铝合金夹紧盘+外置独立机加工工位侧夹紧盘防尘保护罩的传统产品结构设计思路,在大型数控转台旋转主轴端面双向夹紧点位布设、重型卧车主轴工装夹具快换锁紧部件更新这类对长期复杂工况下大扭矩夹紧力输出稳定性一致性、长期恶劣机加工工位工况耐受度有明确要求的场景中完成针对性优化,从结构根源上缓解常规通用型大轴径气动夹具长期使用后阳极氧化铝合金夹紧盘表面积留铸铁切屑颗粒、夹具额定夹紧扭矩衰减速率持续上升的常见问题,无需在夹具外侧额外加装频繁清理的外置独立机加工工位侧夹紧盘防尘保护罩组件,即可在单台适配260mm轴径的大扭矩气动内涨式夹紧单元上实现阳极氧化铝合金夹紧盘夹紧状态匀夹维持与侧面气动压力介质引入端缝隙残留铸铁切屑自主疏导的一体化运行,在伴随工业大直径旋转轴系夹紧系统长期服役的过程中,始终维持稳定的长期大负载夹紧交变冲击下大扭矩高刚性双向锁紧性能与复杂机加工工位工况适配表现。
二、功能特点
阳极氧化铝合金夹紧盘表层微纳复合储杂匀夹织构设计
单元的阳极氧化铝合金夹紧盘与带污染颗粒的大直径旋转轴系内孔直接接触的工作表层,没有采用传统单一光滑致密阳极氧化铝合金夹紧盘表面结构,而是在阳极氧化铝合金夹紧盘精密车削定型阶段完成交错分布的微米级凹坑织构成型,凹坑内部预填充高抗夹紧冲击低粘附纳米碳化硼改性介质,夹具长期在含细微铸铁切屑颗粒的机加工工位环境下运行时,介质可随夹紧盘长期大负载夹紧交变冲击的微幅振动作用缓慢均匀微量析出,在夹紧盘表层形成一层连续的低附着匀夹薄层,大幅降低铸铁切屑颗粒在阳极氧化铝合金夹紧盘表层的嵌附概率,减少切屑颗粒在夹紧盘表层缝隙内的嵌入堆积,延缓长期使用过程中夹具额定夹紧扭矩衰减速率的上升速率,无需频繁拆解夹具清理阳极氧化铝合金夹紧盘表面积留的铸铁切屑颗粒堆积层。
分区差异化织构密度匹配夹紧盘表层夹紧力分布规律
单元阳极氧化铝合金夹紧盘不同工作区域的织构排布密度,随夹紧盘内部夹紧力空间分布梯度差异化设置,夹紧盘外圆主夹紧接触对应核心区域织构密度更高,夹紧盘端面非夹紧气动腔体定位区域织构密度适当降低,避免气动腔体周边区域无效切屑堆积、夹紧盘外圆主夹紧接触区域匀夹介质供给不足的情况,在全夹紧盘有效夹紧工作表面维持均匀的低附着匀夹薄层全覆盖,提升全周期使用下大扭矩双向锁紧状态的稳定性。
夹具额定夹紧扭矩输出基准动态适配气动系统输入压力波动
单元内置的多组梯度弹性橡胶胀套壁厚分布的胀紧传力子结构集成多段式自适应气动系统输入压力波动补偿子结构,当工业大直径旋转轴系夹紧系统实际气动输入压力出现常规大幅波动时,可自主通过不同壁厚胀套的胀紧传力占比动态调整微调抵消气压变化带来的夹具输出夹紧扭矩偏差,无需在夹具前端气动管路外侧额外加装独立的外置气动稳压扩展组件,即可在常规工业大直径旋转轴系夹紧系统气动输入压力波动区间内维持夹具额定夹紧扭矩的稳定性,避免常规超压冲击导致后续弹性橡胶胀套出现早期大面积撕裂的情况出现。
夹具侧面气动压力介质引入端侧自排铸铁切屑颗粒沟槽疏导残留介质
单元侧面气动压力介质引入端与外部气动管路接头贴合的端面上,加工有沿对接缝隙向外延伸的细微铸铁切屑颗粒疏导沟槽,长期使用过程中从对接缝隙处侵入的细微铸铁切屑颗粒与老化金属切削乳化液残液,可顺着沟槽向引入端外侧低位排屑通道逐步定向排出,避免铸铁切屑颗粒在夹具侧面气动压力介质引入端缝隙内大量堆积后侵入内部气动密封腔体区域,降低切屑颗粒堆积导致气动密封件磨损引发夹具保压失效的可能性。
一体硬质阳极氧化铝合金成型结构耐受复杂机加工工位工况
单元整体夹具外壳采用硬质阳极氧化铝合金一体成型,内部弹性橡胶胀套经过耐油耐老化处理,可长期在高浓度铸铁切屑颗粒悬浮、反复大负载夹紧交变冲击与环境金属切削乳化液残液大量附着的机加工工位周边环境下运行,不易出现夹紧盘局部磨损、内部胀套传力偏移的情况,无需在夹具外侧额外加装独立的外置金属加固防护外罩,即可维持夹具结构与大扭矩高刚性双向锁紧性能的长期稳定。
标准端面法兰定位安装结构适配多数存量工业大直径旋转轴系夹具安装位
单元采用工业大直径旋转轴系夹紧场景通用的标准端面法兰定位安装结构,存量绝大多数工业大直径旋转轴系的预设夹紧夹具安装位可直接对接锁紧固定,无需对原有工业大直径旋转轴系端面结构进行非标改造,适配机加工工位周边有限空间内的快速安装与更换作业。
4bar/6bar双气压工况适配大扭矩内涨夹紧一体配置兼容现有工业大直径旋转轴系双向夹紧需求
单元支持4bar与6bar两种常规工业气动系统压力工况下直接运行,无需额外在气动夹紧回路外侧加装多台不同夹紧扭矩规格夹具串联组合组件,存量不同代际的工业大直径旋转轴系夹紧系统,无论是传统老款大型数控转台旋转主轴端面夹紧系统还是新一代重型卧车主轴工装夹具快换锁紧系统,均可直接适配接入,无需额外配置多台不同规格夹具组合使用,大幅简化不同代际工业大直径旋转轴系双向夹紧回路改造与备件更换的流程。
三、选型指南
匹配现场工业大直径旋转轴系实际轴径尺寸与要求的额定夹紧扭矩裕度
先确认目标场景适配的工业大直径旋转轴系实际轴径尺寸与系统要求的额定夹紧扭矩裕度,常规大型数控转台旋转主轴端面双向夹紧这类标准场景直接选用当前标准配置版本即可满足使用需求,重型卧车主轴工装夹具快换锁紧这类高刚性重载切削工况要求更高的特殊场景,可选用同系列适配更高最大夹紧扭矩等级的优化版本,进一步提升高刚性重载切削工况下夹具夹紧的可靠性。
结合现场机加工工位周边铸铁切屑颗粒浓度与气动系统输入压力波动强度
确认夹具长期服役区域的工业机加工工位周边年平均铸铁切屑浓度与单位小时内气动系统输入压力波动次数,常规普通重型机加工车间工位场景直接选用标准版本即可,高浓度铸铁切屑颗粒、超大幅度气动系统输入压力波动冲击的极端工况,可选用同系列更高抗污等级与更长夹紧盘匀夹介质寿命的升级版本,提升夹具整体的复杂机加工工位工况耐受上限。
适配现有存量工业大直径旋转轴系夹紧系统的改造需求
提前确认原有存量工业大直径旋转轴系夹紧系统的夹具安装法兰形式与轴系周边操作空间,常规存量系统直接选用当前标准适配260mm轴径配置版本即可完成替换,老旧工业大直径旋转轴系双向夹紧性能升级改造场景,可选用同系列适配不同适配轴径规格、不同最大夹紧扭矩的适配版本,降低改造过程中的额外轴系端面法兰扩孔调整工作量。
特殊深孔钻床主轴工装夹紧场景适配
面向深孔钻床主轴工装夹紧这类有耐深孔切削油腐蚀要求的特殊场景时,可选用同系列增强型符合耐深孔切削油工况要求的特殊防护构型版本,进一步提升夹具在深孔钻床主轴工装夹紧工况下的长期运行适配性。
四、技术参数
基础工业大直径旋转轴系夹具端面法兰对位固定校验流程
夹具开箱后先检查阳极氧化铝合金夹紧盘、标准端面法兰定位安装座与侧面气动压力介质引入端在运输过程中无挤压变形、夹紧盘外圆表面严重磕碰缺损情况,清理干净大直径旋转轴系端面夹具安装位表面的残留铸铁切屑颗粒与旧夹具安装残渣堆积,将夹具平稳对准轴系内孔缓慢推入,确认夹具端面法兰定位止口与轴系端面定位凹槽完全嵌入贴合,使用配套高强度锁紧螺栓逐步锁紧至推荐扭矩范围,确认对接面完全均匀贴合,无局部间隙过大导致铸铁切屑颗粒气流侵入的情况。
系统初始化大扭矩高刚性双向锁紧联动校验流程
确认夹具周边机加工工位区域无安装遗留杂物,对接配套气动管路锁紧所有侧面气动压力介质引入端点位,检查夹具与工业大直径旋转轴系夹紧系统连接牢固,无管路松动压力泄漏风险,通过系统自带的标准扭矩测试装置完成全气压区间的夹紧性能校验,核对内置梯度弹性橡胶胀套壁厚分布的胀紧传力子结构完成初始夹具额定夹紧扭矩自校验,空载状态下确认工业大直径旋转轴系夹紧系统各项运行状态处于预设合理区间,整台夹具硬质阳极氧化防护状态正常无失效风险,现场模拟不同幅度气动系统输入压力波动场景,确认夹具在气压波动工况下运行状态平稳,输出夹紧扭矩偏差处于合格范围。
复杂工况模拟核验流程
模拟高含细微铸铁切屑颗粒多高粘度金属切削乳化液残液环境长期运行的场景,确认夹紧盘织构中预填充的高抗夹紧冲击低粘附纳米碳化硼改性介质可正常均匀微量析出,在夹紧盘表层形成连续匀夹薄层,铸铁切屑颗粒嵌附概率明显降低,切屑颗粒在夹紧盘表层缝隙内的嵌入堆积情况得到有效缓解,全夹紧盘有效夹紧工作表面低附着匀夹薄层覆盖均匀,无夹紧盘外圆主夹紧接触区域匀夹介质供给不足的情况。
铸铁切屑颗粒疏导性能核验流程
模拟细微铸铁切屑颗粒从侧面气动压力介质引入端对接缝隙渗入的工况,确认对接缝隙向外延伸的铸铁切屑颗粒疏导沟槽可引导大部分切屑颗粒顺着沟槽向引入端外侧低位排屑通道逐步定向排出,夹具侧面气动压力介质引入端缝隙内颗粒堆积量维持在较低水平,硬质阳极氧化铝合金外壳阳极氧化防护外层在多铸铁切屑多金属切削乳化液残液环境下,夹紧盘局部磨损内部胀套传力偏移的风险处于可控范围。
全生命周期稳定性核验流程
多次模拟不同幅度气动系统输入压力波动下的夹紧性能测试,确认自适应气动系统输入压力波动补偿子结构可正常通过不同壁厚胀套的胀紧传力占比动态调整微调抵消气压变化带来的夹具输出夹紧扭矩偏差,全生命周期模拟循环大负载夹紧交变冲击加载测试后夹具大扭矩高刚性双向锁紧性能一致性保持良好,确认所有性能符合预期后即可正式投入工业大直径旋转轴系夹紧系统长期运行,整套流程完全符合工业级大轴径气动内涨式夹紧夹具相关规范,适配绝大多数不同类型工业大直径旋转轴系双向夹紧场景的运行要求。
五、产品尺寸
核心单元本体尺寸
单台夹具整体轮廓按工业大直径轴系夹紧专属适配260mm轴径的大扭矩气动内涨式夹紧单元的空间适配要求设计,内部织构化阳极氧化铝合金夹紧盘、排铸铁切屑颗粒沟槽与梯度弹性橡胶胀套壁厚分布胀紧传力子结构的布局组合,适配绝大多数存量工业大直径旋转轴系标准260mm轴径夹紧安装位,整体夹具的适配260mm轴径规格、夹具总轴向长度与端面法兰最大外径严格控制在HEMA RotoClamp RC N系列夹具通用规格范围,安装完成后夹具不会与周边机加工工位附近的其他旋转编码器、锁紧油缸等元件发生空间干涉,完全满足工业大直径旋转轴系端面周边有限空间内的安装间距要求。
配套安装基准参数
夹具的常规物理性能参数、额定连续运行环境温度范围、标准额定夹紧扭矩参数均符合同系列工业级大轴径气动内涨式夹紧夹具的通用规范,无需对原有工业大直径旋转轴系端面夹具安装法兰结构进行非标扩孔改造,即可快速完成夹具对位固定与大扭矩双向锁紧性能标定,实现阳极氧化铝合金夹紧盘夹紧状态匀夹维持与铸铁切屑颗粒自主疏导功能的稳定发挥。
六、应用领域
大型数控转台旋转主轴端面双向夹紧点位布设场景
适配大型数控转台旋转主轴端面双向夹紧点位布设场景,织构化阳极氧化铝合金夹紧盘降低铸铁切屑颗粒嵌附概率,无需频繁拆解夹具清理阳极氧化铝合金夹紧盘表面积留的铸铁切屑颗粒堆积层,运维人员无需在夹具外侧额外加装频繁清理的外置独立机加工工位侧夹紧盘防尘保护罩组件,延缓夹具额定夹紧扭矩衰减速率的上升速率。
重型卧车主轴工装夹具快换锁紧部件更新场景
适配重型卧车主轴工装夹具快换锁紧核心部件更新,自适应气动系统输入压力波动补偿子结构抵消气压变化带来的夹具输出夹紧扭矩偏差,无需额外配置气动稳压扩展组件,在常规工业大直径旋转轴系夹紧系统气动输入压力波动区间内维持夹具额定夹紧扭矩的稳定性。
多套工业大直径旋转轴系夹紧系统夹具集中批量更换场景
适配多套工业大直径旋转轴系夹紧系统夹具集中部件更换,一体硬质阳极氧化铝合金成型结构耐受复杂机加工工位工况,无需额外加装金属加固防护外罩,长期维持夹具结构与大扭矩高刚性双向锁紧性能的稳定。
通用工业大直径旋转轴系双向夹紧备件更换场景
适配通用工业大直径旋转轴系双向夹紧的备件替换场景,4bar/6bar双气压工况适配大扭矩内涨夹紧一体配置直接适配存量不同代际工业大直径旋转轴系双向夹紧需求,无需额外配置多台不同夹紧扭矩规格夹具串联组合组件,简化不同代际工业大直径旋转轴系双向夹紧回路的备件管理流程。
七、总结
德国HEMA RotoClamp RC 260 N夹具,依靠阳极氧化铝合金夹紧盘表层微纳复合储杂匀夹织构与分区差异化密度排布的独特结构设计,缓解了常规通用型大轴径气动夹具长期在高铸铁切屑颗粒、强气动系统输入压力波动工况下夹具额定夹紧扭矩衰减速率持续上升的常见问题,夹具额定夹紧扭矩输出基准动态适配气动系统输入压力波动、夹具侧面气动压力介质引入端侧自排铸铁切屑颗粒疏导与一体硬质阳极氧化铝合金大扭矩气动内涨式夹紧单元集成的特性,覆盖大型数控转台旋转主轴端面双向夹紧点位布设、重型卧车主轴工装夹具快换锁紧部件更新、多套工业大直径旋转轴系夹紧系统夹具集中批量更换等多类工业大直径旋转轴系双向夹紧场景的使用需求,在工业级大轴径气动内涨式夹紧夹具领域具备广泛的落地适配空间,是一款针对长期复杂高铸铁切屑颗粒强气动系统输入压力波动工况、大幅降低现场拆解维护频次、适配存量工业大直径旋转轴系双向夹紧回路升级替换优化的实用型工业大直径轴系夹紧专属适配260mm轴径的大扭矩气动内涨式夹紧单元。
对于需要进一步了解或采购相关产品的用户,建议联系上海萨帛机电控制系统有限公司info@sahbore.com,以获取详细的技术规格和专业的客户支持
 用户中心
 意见反馈
 热线电话