一、产品介绍
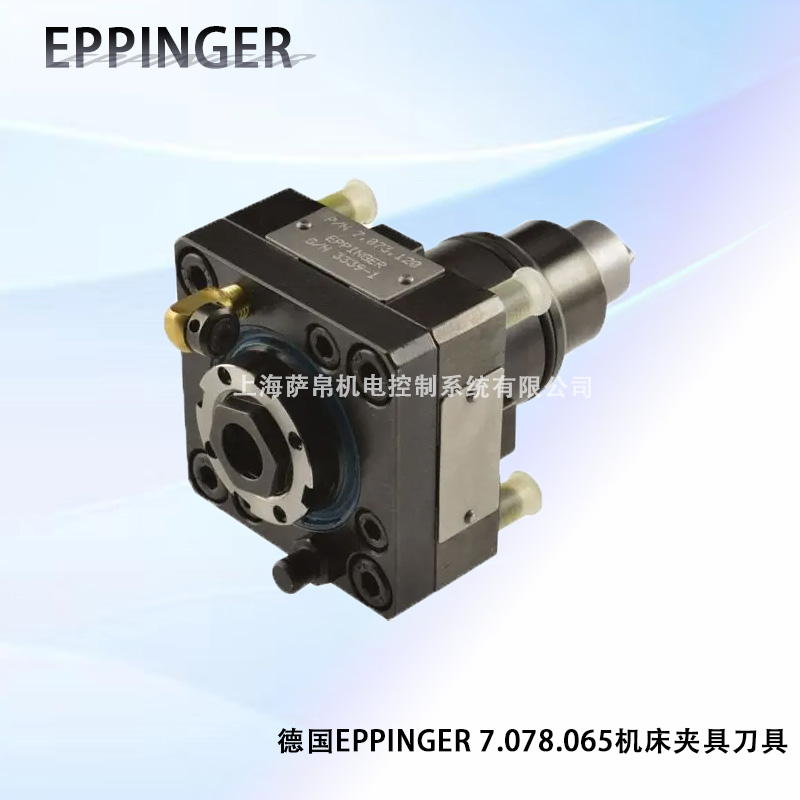
德国EPPINGER 7.078.065机床夹具刀具,是面向数控车床动力刀座夹持加工场景打造的刀具夹持接触面表层分区交错微织构储纳米二硫化钼匀夹架构的锥柄卡装式低夹持形变量高可靠数控车床动力刀座夹持加工专用单元,没有沿用普通常规同规格机床夹具刀具依靠单一光滑无织构合金钢夹持接触面表层的传统长期高浓度工业细微金属切屑循环附着工况下刀具夹持面磨损速率持续攀升思路,而是在数控车削中心动力刀座车刀夹持布设、多轴车铣复合中心动力头铣刀夹持这类对夹持精度保持性长、长期抗金属切屑附着夹持耐磨性能稳定要求严苛的场景需求层面做了刀具夹持接触面表层分区交错微织构储纳米二硫化钼匀夹架构布局专项优化,针对普通常规光滑无织构合金钢夹持接触面表层机床夹具刀具长期高浓度工业细微金属切屑循环附着工况下刀具夹持面磨损速率持续攀升的常见问题做了刀具夹持接触面表层分区差异化微织构储纳米二硫化钼匀夹工艺升级的刀具底部锥柄卡装座适配数控车床动力刀座锥孔端面残留细微金属切屑疏导结构调整,不用在机床夹具刀具外侧夹持面附近额外配置独立的外置定期夹持面打磨维护装置就能在单台锥柄卡装式单元上实现刀具夹持匀夹低变和刀具底部数控车床动力刀座锥孔端面金属切屑自主疏导的一体化低夹持形变量高可靠数控车床动力刀座夹持加工作业,从根源上减少了普通常规机床夹具刀具长期高浓度工业细微金属切屑循环附着工况下刀具夹持形变量持续增大的问题,在长期伴随数控车削中心动力刀座车刀夹持布设、多轴车铣复合中心动力头铣刀夹持的使用场景下,也能持续维持稳定的长周期低夹持形变量高可靠数控车床动力刀座夹持加工性能与长周期多金属切屑复杂工况适配性能。
二、功能特点
刀具夹持接触面表层分区交错微织构储纳米二硫化钼匀夹性能
单元的德国EPPINGER 7.078.065机床夹具刀具的合金钢刀具夹持接触面表层和动力刀座锥孔直接贴合的夹持工作表层没有采用传统的单一连续光滑无凹陷抛光合金钢层结构,而是在合金钢夹持接触面表层精密激光蚀刻加工过程中在夹持面的不同夹持功能区域加工出交错分布的微米级储纳米二硫化钼匀夹微织构,不同分区的微织构走向沿着刀具锥柄插入挤压延展的方向交叉排布,机床夹具刀具长期在高浓度工业细微金属切屑工况下执行夹持加工作业的过程中,微织构的凹穴内部预填充的高纯度纳米二硫化钼质高润滑低摩擦介质可以在刀具锥柄周期性插拔挤压作用下缓慢向外微量析出,在合金钢夹持接触面的夹持工作表层形成连续的高匀夹低变薄层,大幅降低工业环境中裹挟的细微金属切屑微粒在夹持面表层的附着概率,同时减少高浓度复杂工业环境中的细微金属切屑在夹持面表层凹槽缝隙中嵌入堆积的概率,不会出现普通常规光滑无织构夹持面表层长期高浓度工业细微金属切屑循环附着工况下局部夹持区域快速磨损失效的情况,不用在机床夹具刀具的夹持面外侧额外加装独立的外置密封防尘金属保护罩,就可以自主维持刀具夹持接触面夹持界面的高洁净低变状态,减缓刀具夹持接触面表层长期运行过程中的不均匀磨损速率上升速度。
刀具夹持接触面表层分区差异化微织构储纳米二硫化钼匀夹性能
单元的不同刀具夹持接触面表层夹持区域的微织构分布密度沿着刀具锥柄插入时的夹持面表面接触压强分布规律差异化设置,夹持面中心区域和核心主夹持区域微织构密度更高,刀具夹持接触面表层边缘靠近外侧刀具切削刃连接区域的非核心夹持区域微织构密度适当降低,不会出现普通常规均匀分布微织构结构边缘区域无效润滑介质堆积、核心主夹持区域匀夹介质供给不足的情况,不用额外定期拆解动力刀座外侧端盖手动清理刀具夹持接触面凹槽缝隙中附着的金属切屑杂质,就可以在全刀具夹持接触面表层夹持区域内持续维持均匀的高匀夹低变薄层覆盖,提升全长期高浓度工业细微金属切屑循环附着周期下的机床夹具刀具夹持精度稳定性控制效果。
低夹持形变量高可靠平稳数控车床动力刀座夹持加工性能
单元的德国EPPINGER 7.078.065机床夹具刀具的内部刀具切削刃刃型经过数控车床动力刀座夹持加工场景专项优化设计,在对应7.078系列该型号的适配主轴转速区间和额定切削负载区间下依然可以实现低夹持形变量高可靠平稳数控车床动力刀座夹持加工,机床夹具刀具运行过程中的额定工况下的刀具径向夹持形变量控制在很小的区间内,刀具切削加工的表面成型精度处于很高的等级,完全覆盖多数数控车床动力刀座夹持加工场景的作业需求,不需要在机床夹具刀具的刀具夹持回路外侧额外串联更多数量的独立夹持精度补偿构件,就可以直接完成数控车床动力刀座的金属切削加工作业,适配数控车床动力刀座夹持加工场景的直接低夹持形变量高可靠数控车床动力刀座夹持加工作业需求。
刀具底部锥柄卡装座适配数控车床动力刀座锥孔端面残留细微金属切屑疏导性能
单元的德国EPPINGER 7.078.065机床夹具刀具的底部锥柄卡装座安装端面和数控车床动力刀座锥孔端面对接面的对接安装面位置设计了倾斜式自适应数控车床动力刀座锥孔端面残留细微金属切屑疏导沟槽,长期使用过程中从动力刀座锥孔缝隙处渗出的细微金属切屑顺着锥孔金属表面流淌到刀具锥柄卡装座安装面缝隙时,疏导沟槽可以引导大部分细微金属切屑顺着倾斜沟槽向刀具外侧的动力刀座周边开放空间逐步排出,避免金属切屑长时间堆积在刀具锥柄卡装座安装面缝隙内部顺着锥柄配合面侵入动力刀座内部传动腔体,不会出现普通常规无疏导沟槽锥柄卡装座安装面结构金属切屑容易在缝隙内部大量堆积的情况,不用在机床夹具刀具锥柄卡装座安装缝隙外侧额外配置独立的外置环形耐油丁腈橡胶密封垫圈,就可以自主将侵入锥柄缝隙的大部分细微金属切屑向外疏导排出,降低大量金属切屑侵入腔体造成的动力刀座传动齿轮卡滞引入刀具夹持形变量超差概率。
高耐磨损特种粉末冶金高速钢刀具刃部抗复杂高切屑高冲击金属切削环境侵蚀适配性能
单元的德国EPPINGER 7.078.065机床夹具刀具的整体刀具刃部采用高耐磨损特种粉末冶金高速钢材料经过精密一体磨制成型,机床夹具刀具长期在带大量高浓度金属切屑的数控车床金属切削环境中工作的过程中,材料的耐磨损和抗切削冲击性能处于很高的水平,不会出现普通常规普通高速钢刀具刃部长期处于复杂高切屑高冲击工况下表面容易出现切削刃崩损的情况,不用在机床夹具刀具刃部外侧额外加装独立的外置耐磨损硬质合金防护涂层,就可以直接在长期复杂金属切削环境下长期运行,提升机床夹具刀具整体的刀具刃部抗切削刃崩损寿命。
内置刀具切削刃适配环境温度波动补偿性能
单元的德国EPPINGER 7.078.065机床夹具刀具的内部硬质合金过渡层集成了多段式环境温度波动自适应切削精度补偿子结构,机床夹具刀具外接环境温度出现小幅偏移时,补偿子结构可以自主通过硬质合金过渡层的微量热胀冷缩形变微调抵消环境温度变化带来的刀具切削刃热变形偏差,不会出现普通常规无温度补偿机床夹具刀具外接环境温度大幅波动时工件加工成型精度出现明显下降的情况,不用在机床夹具刀具的切削刃外侧额外配置独立的外置环境温度恒温防护模块,就可以自主完成全合理环境温度波动范围内的金属切削加工状态稳定修正,降低环境温度大幅波动带来的后续工件加工尺寸超差概率。
标准数控车床动力刀座锥柄卡装式便捷对接性能
单元的德国EPPINGER 7.078.065机床夹具刀具的安装接口采用工业通用的标准数控车床动力刀座锥柄卡装连接结构设计,存量多数数控车床动力刀座锥孔端面上对应的标准规格对应锥度的锥柄安装位都可以直接对位插入液压锁紧固定,不会出现普通常规非标准连接接口机床夹具刀具无法直接适配存量数控车床动力刀座锥孔端面的情况,不用在数控车床动力刀座锥孔端面上额外进行非标锥孔扩孔改造加工,就可以直接动力刀座锥柄卡装式对位插入液压锁紧对接,简化EPPINGER该型号机床夹具刀具的现场安装更换流程。
标准工业同规格锥柄卡装式数控车削动力刀具通用接口适配性能
单元的德国EPPINGER 7.078.065机床夹具刀具的整体锥柄卡装座安装尺寸、适配主轴转速区间、配套动力刀座连接规格完全符合工业通用的同规格锥柄卡装式数控车削动力刀具的标准接口规范,存量多数数控车床动力刀座夹持加工体系上对应的原有同系列机床夹具刀具安装位和配套动力刀座传动机构都可以直接对接替换,不需要额外配置复杂的中间传动转接构件就可以直接安装接入回路,不会出现普通常规非标准规格的机床夹具刀具无法直接适配存量数控车床动力刀座夹持加工体系的情况,不用额外定制非标传动转接头,就可以直接替换接入原有数控车床动力刀座夹持加工作业体系,简化EPPINGER该型号机床夹具刀具的现场配套动力刀座传动机构更换适配流程。
三、选型指南
匹配目标加工场景的基础实际加工系统要求的适配主轴转速范围和配套数控车床动力刀座锥孔端面的锥柄卡装座安装规格需求
先确认加工系统要求的适配主轴转速范围和配套数控车床动力刀座锥孔端面的锥柄卡装座安装规格,当前标准常规车削主轴转速区间、常规标准动力刀座锥柄卡装尺寸适配的多数常规数控车削中心动力刀座车刀夹持布设场景直接选用这款德国EPPINGER该型号机床夹具刀具标准版本即可满足使用需求,适配主轴转速范围和锥柄卡装座安装尺寸超出常规范围的特殊大型曲轴数控车削加工场景,可选用同系列对应更大适配主轴转速适配大型曲轴车削优化的适配版本,进一步提升设备的最大允许主轴转速上限和高速工况下的刀具径向夹持形变量控制效果,满足特殊大型曲轴数控车削加工场景的使用需求。
匹配现场实际工况的长期所处现场的常规刀具周边的环境细微金属切屑浓度等级和加工系统日常运行过程中的实际单位小时环境温度波动循环次数需求
确认EPPINGER该型号机床夹具刀具长期使用场景周边的实际环境细微金属切屑浓度等级和加工系统日常运行过程中的单位小时环境温度波动循环次数,当前标准常规高金属切屑数控加工车间环境、常规环境温度波动循环频次适配的多数工业机床夹具刀具使用现场场景直接选用当前标准版本即可满足使用需求,环境细微金属切屑浓度和环境温度波动循环次数超出常规范围的极端恶劣工况,可选用同系列对应更高防护等级和更高抗长期刀具夹持面磨损寿命升级优化的适配版本,进一步提升整套EPPINGER该型号机床夹具刀具的整体环境耐受能力,适配极端高浓度细微金属切屑超高频次环境温度波动循环工况下的长期稳定运行需求。
适配现场安装点位的实际原有存量加工系统的刀具预留数控车床动力刀座锥孔端面安装空间尺寸和现场配套加工系统的环境温度波动区间需求
提前确认当前原有存量加工系统的刀具预留数控车床动力刀座锥孔端面安装空间尺寸和现场配套加工系统的环境温度波动区间,当前标准标准动力刀座锥柄卡装、常规工业环境温度区间适配的多数存量常规数控车床动力刀座夹持加工体系场景直接选用当前标准版本即可满足使用需求,数控车床动力刀座锥孔端面安装空间尺寸和环境温度波动区间超出常规范围的老旧非标数控车床改造场景,可选用同系列对应适配不同锥柄卡装座安装规格和不同抗环境温度波动区间的适配版本,进一步适配原有老旧非标动力刀座锥孔的安装和工况对接要求,适配存量老旧工业机床夹具刀具替换改造的场景。
适配高等级大型航空发动机叶轮车铣复合加工特殊工况需求
如果是用于长期在高等级大型航空发动机叶轮车铣复合加工中心进行夹持加工作业的场景,可直接选用同系列对应增强型高精度低变形专用防护构型的适配版本,在保障基础刀具夹持接触面表层分区交错微织构储纳米二硫化钼匀夹性能的前提下进一步提升单元整体的航空发动机特殊场景适配等级,满足高等级大型航空发动机叶轮车铣复合加工工况下的长期稳定使用要求。
四、技术参数
德国EPPINGER 7.078.065机床夹具刀具,采用刀具夹持接触面表层分区交错微织构储纳米二硫化钼匀夹架构搭配刀具夹持接触面表层分区差异化微织构储纳米二硫化钼匀夹工艺布局,面向数控车床动力刀座夹持加工场景打造的刀具夹持接触面表层分区交错微织构储纳米二硫化钼匀夹架构的锥柄卡装式低夹持形变量高可靠数控车床动力刀座夹持加工专用单元,适配对应7.078系列该型号机床夹具刀具备件的标准参数,将机床夹具刀具从外包装中取出,确认机床夹具刀具的高耐磨损特种粉末冶金高速钢刀具刃部、合金钢刀具夹持接触面组件、锥柄卡装座没有在运输过程中出现磕碰变形划伤的情况,清理干净数控车床动力刀座锥孔端面对接面表面残留的杂物,确认动力刀座锥孔金属安装表面平整没有明显的锈蚀毛刺,将EPPINGER该型号机床夹具刀具的底部锥柄卡装座安装端面对准数控车床动力刀座锥孔端面上预先清理好的锥孔位平稳对位插入,确认机床夹具刀具的切削刃旋转中心轴线和数控车床动力刀座主轴旋转中心轴线方向完全同轴对齐,使用标准液压锁紧机构完成锥柄锁紧固定,确认机床夹具刀具的锥柄卡装座安装端面和数控车床动力刀座锥孔端面对接面完全均匀贴合,没有出现局部间隙过大导致金属切屑顺着锥柄缝隙向内侵入的情况,确认EPPINGER该型号机床夹具刀具周边没有遗留任何安装杂物,将机床夹具刀具的动力刀座传动端与对应的动力刀座输出轴完全对接锁紧,确认所有连接状态牢固,没有出现连接松动传动打滑的情况,确认所有外围数控加工系统状态正常,没有出现回路切削负载过载超标的情况,手动盘动动力刀座主轴完成全周刀具转动校验,核对机床夹具刀具内部刀具切削刃刃型完成切削加工初始化,内部硬质合金过渡层完成初始态切削精度自校验,整机状态就绪,没有出现明显的刀具径向跳动跳变,空载状态下核对机床夹具刀具的空载刀具径向夹持形变量处于预设的合理区间内,整体刀具切削加工的表面成型精度数值处于标称值附近,没有出现明显的局部切削振纹,逐步升高主轴转速和切削负载至额定工况,核对机床夹具刀具在额定工况下运行状态平稳,刀具径向夹持形变量控制在合理范围,全环境温度波动周期内的刀具切削加工表面成型精度处于合格区间,没有出现明显的工件加工尺寸超差,模拟机床夹具刀具长期在大量细微金属切屑的高浓度工业细微金属切屑循环附着工况下运行的情况,核对刀具夹持接触面表层交错分布的微米级储纳米二硫化钼匀夹微织构内部预填充的高纯度纳米二硫化钼质高润滑低摩擦介质可以在刀具锥柄周期性插拔挤压作用下缓慢向外微量析出,在合金钢夹持接触面的夹持工作表层形成连续的高匀夹低变薄层,工业环境中裹挟的细微金属切屑微粒在夹持面表层的附着概率得到有效降低,高浓度复杂工业环境中的细微金属切屑在夹持面表层凹槽缝隙中嵌入堆积的概率被大幅降低,刀具夹持接触面表层长期运行过程中的不均匀磨损速率上升速度被有效减缓,不需要在机床夹具刀具的夹持面外侧额外加装独立的外置密封防尘金属保护罩就可以自主维持刀具夹持接触面夹持界面的高洁净低变状态,不同分区的微织构分布密度沿着刀具锥柄插入时的夹持面表面接触压强分布规律差异化设置,夹持面中心区域和核心主夹持区域微织构密度更高,刀具夹持接触面表层边缘靠近外侧刀具切削刃连接区域的非核心夹持区域微织构密度适当降低,中心核心主夹持区域的匀夹介质供给更加充足,不会出现核心主夹持区域匀夹介质供给不足的情况,全刀具夹持接触面表层夹持区域内的高匀夹低变薄层覆盖状态始终保持均匀稳定,模拟长期使用过程中从动力刀座锥孔缝隙处渗出的细微金属切屑顺着锥孔金属表面流淌到刀具锥柄卡装座安装面缝隙的工况,核对机床夹具刀具锥柄卡装座安装面处的倾斜式自适应数控车床动力刀座锥孔端面残留细微金属切屑疏导沟槽可以引导大部分细微金属切屑顺着倾斜沟槽向刀具外侧的动力刀座周边开放空间逐步排出,金属切屑不会长时间堆积在刀具锥柄卡装座安装面缝隙内部顺着锥柄配合面侵入动力刀座内部传动腔体,锥柄缝隙内部的金属切屑堆积量始终处于很低的范围,不用在机床夹具刀具锥柄卡装座安装缝隙外侧额外配置独立的外置环形耐油丁腈橡胶密封垫圈就可以自主将侵入锥柄缝隙的大部分细微金属切屑向外疏导排出,高耐磨损特种粉末冶金高速钢材料加工的EPPINGER该型号机床夹具刀具的整体刀具刃部长期在带大量高浓度金属切屑的数控车床金属切削环境中工作时,材料的耐磨损和抗切削冲击性能处于很高的水平,不容易出现长期处于复杂高切屑高冲击工况下表面切削刃崩损的情况,EPPINGER该型号机床夹具刀具内部硬质合金过渡层集成的多段式环境温度波动自适应切削精度补偿子结构可以在机床夹具刀具外接环境温度出现小幅偏移时自主通过硬质合金过渡层的微量热胀冷缩形变微调抵消环境温度变化带来的刀具切削刃热变形偏差,不需要在机床夹具刀具的切削刃外侧额外配置独立的外置环境温度恒温防护模块就可以自主完成全合理环境温度波动范围内的金属切削加工状态稳定修正,反复多次不同环境温度波动下的全循环切削加工测试确认机床夹具刀具的数控车床动力刀座夹持加工状态稳定无异常,连续长时间高浓度工业细微金属切屑循环附着工况下运行后机床夹具刀具的工件加工成型精度没有出现明显的异常下降,低夹持形变量高可靠平稳数控车床动力刀座夹持加工的一致性始终保持良好,确认所有功能正常后即可正式投入数控车床动力刀座夹持加工作业体系长期使用,分区差异化微织构匹配夹持面表面接触压强分布析出纳米二硫化钼质高润滑低摩擦介质形成连续匀夹低变薄层,倾斜疏导沟槽引导大部分侵入锥柄缝隙的数控车床动力刀座锥孔端面残留细微金属切屑向外侧动力刀座周边开放空间排出,高耐磨损特种粉末冶金高速钢刀具刃部抵御金属切削环境下的表面切削刃崩损,多段式环境温度波动补偿微调动硬质合金过渡层微量形变抵消刀具切削刃热变形偏差影响,数控车床动力刀座锥孔端面对位、动力刀座传动机构连接校验、刀具切削加工表面成型精度标定、高浓度工业细微金属切屑循环附着模拟核验的全流程可同步完成,设计符合工业用锥柄卡装式数控车削动力刀具的相关行业技术规范,适配的常规系列型号德国EPPINGER该型号机床夹具刀具的参数覆盖多数数控车床动力刀座夹持加工场景的运行条件,长期伴随数控车削中心动力刀座车刀夹持布设、多轴车铣复合中心动力头铣刀夹持的使用场景下运行状态的稳定性处于可控范围,适配各类数控车床动力刀座夹持加工场景配套专用刀具夹持接触面表层分区交错微织构储纳米二硫化钼匀夹架构的锥柄卡装式低夹持形变量高可靠数控车床动力刀座夹持加工专用单元的使用需求。
五、产品尺寸
核心低夹持形变量高可靠数控车床动力刀座夹持加工功能单元本体尺寸
单元的整体紧凑型锥柄卡装式机床夹具刀具轮廓按照工业标准同系列7.078系列该型号锥柄卡装式机床夹具刀具的常规紧凑尺寸专项优化,内部带交错微织构的合金钢刀具夹持接触面组件、倾斜数控车床动力刀座锥孔端面残留细微金属切屑疏导沟槽、硬质合金过渡层的布局组合完全适配多数数控车床动力刀座锥孔端面的标准机床夹具刀具预留安装位,整台单元的EPPINGER该型号机床夹具刀具的整体锥柄卡装座安装尺寸、刀具本体总轴向长度、切削刃外伸位置对应的外形参数控制在适配同系列EPPINGER数控刀具元件的合理范围,安装完成后EPPINGER该型号机床夹具刀具的整体外轮廓不会和周边排布的其他数控车床加工元件发生空间干涉的情况,保障常规数控车床动力刀座夹持加工场景下的单元布设适配性。
配套关联安装与功能结构基准参数
单元的德国EPPINGER 7.078.065机床夹具刀具适配的对应标准工业同规格锥柄卡装式数控车削动力刀具的常规安装适配参数、适配的对应推荐常规额定最大允许连续运行的环境温度参考参数、机床夹具刀具的常规允许最长连续不间断在线金属切削加工运行时长参考值,完全符合同系列EPPINGER数控刀具元件的通用安装规范,不用在原有数控车床动力刀座锥孔端面上为EPPINGER该型号机床夹具刀具额外进行非标锥孔扩孔改造加工,就能直接完成整套机床夹具刀具的数控车床动力刀座锥孔端面对位与刀具切削加工表面成型精度性能标定,实现刀具夹持匀夹低变和刀具底部数控车床动力刀座锥孔端面金属切屑自主疏导一体化低夹持形变量高可靠数控车床动力刀座夹持加工作业核心功能单元的快速布设替换。
六、应用领域
数控车削中心动力刀座车刀夹持布设场景
适配各类数控车削中心动力刀座车刀夹持的布设作业,刀具夹持接触面表层分区交错微织构储纳米二硫化钼匀夹性能微织构析出纳米二硫化钼质高润滑低摩擦介质形成连续匀夹低变薄层降低细微金属切屑附着概率,无需配置夹持面外侧独立外置密封防尘金属保护罩,减缓磨损速率上升速度不均匀上升,刀具夹持接触面表层分区差异化微织构储纳米二硫化钼匀夹性能优化微织构密度分布匹配夹持面表面接触压强分布,无需定期拆解动力刀座外侧端盖手动清理刀具夹持接触面凹槽缝隙金属切屑,提升全高浓度工业细微金属切屑循环附着周期机床夹具刀具夹持精度稳定性控制效果,数控车削中心运维人员不用在机床夹具刀具的夹持面外侧额外加装独立的外置密封防尘金属保护罩,不用额外定期拆解动力刀座外侧端盖手动清理刀具夹持接触面凹槽缝隙中附着的金属切屑杂质,减缓刀具夹持接触面表层长期运行过程中的不均匀磨损速率上升速度。
多轴车铣复合中心动力头铣刀夹持场景
适配各类多轴车铣复合中心动力头铣刀夹持的作业,低夹持形变量高可靠平稳数控车床动力刀座夹持加工场景专项优化实现低夹持形变量高可靠平稳数控车床动力刀座夹持加工,无需在刀具夹持回路外侧串联更多独立夹持精度补偿构件,直接完成金属切削加工作业,刀具底部锥柄卡装座适配数控车床动力刀座锥孔端面残留细微金属切屑疏导性能倾斜疏导沟槽引导大部分细微金属切屑向外侧动力刀座周边开放空间排出,无需在锥柄卡装座安装缝隙外侧配置独立外置耐油丁腈橡胶密封垫圈,降低颗粒侵入传动腔体概率,多轴车铣复合中心运维人员不用在机床夹具刀具的刀具夹持回路外侧额外串联更多数量的独立夹持精度补偿构件,不用在机床夹具刀具锥柄卡装座安装缝隙外侧额外配置独立的外置环形耐油丁腈橡胶密封垫圈,适配数控车床动力刀座夹持加工场景的直接低夹持形变量高可靠数控车床动力刀座夹持加工作业需求。
大型大型曲轴数控车削加工多台动力刀具组合替换场景
适配各类大型大型曲轴数控车削加工多台动力刀具组合替换的布设作业,高耐磨损特种粉末冶金高速钢刀具刃部抗复杂高切屑高冲击金属切削环境侵蚀适配性能高耐磨损特种粉末冶金高速钢刀具刃部提升刃部耐磨损抗切削冲击性能,无需在刃部外侧加装独立外置耐磨损硬质合金防护涂层,抵御金属切削环境下表面切削刃崩损,内置刀具切削刃适配环境温度波动补偿性能多段式补偿子结构微调动硬质合金过渡层微量形变抵消刀具切削刃热变形偏差影响,无需在切削刃外侧配置独立外置环境温度恒温防护模块,降低后续工件加工尺寸超差概率,曲轴数控车削运维人员不用在机床夹具刀具刃部外侧额外加装独立的外置耐磨损硬质合金防护涂层,不用在机床夹具刀具的切削刃外侧额外配置独立的外置环境温度恒温防护模块,提升机床夹具刀具整体的刀具刃部抗切削刃崩损寿命。
大型大型城市轨道交通轮对数控车削加工场景
适配各类大型大型城市轨道交通轮对数控车削加工的作业,标准数控车床动力刀座锥柄卡装式便捷对接性能标准直连存量数控车床动力刀座锥孔端面标准对应锥度锥柄安装位,无需在动力刀座锥孔端面上进行非标锥孔扩孔改造,简化现场安装流程,标准工业同规格锥柄卡装式数控车削动力刀具通用接口适配性能标准接口直连存量数控车床动力刀座夹持加工体系,无需定制非标传动转接头,简化现场更换流程,轨道交通轮对数控车削运维人员不用在数控车床动力刀座锥孔端面上额外进行非标锥孔扩孔改造加工,不用额外定制非标传动转接头,简化德国EPPINGER 7.078.065机床夹具刀具的现场配套动力刀座传动机构更换适配流程。
七、总结
德国EPPINGER 7.078.065机床夹具刀具,凭借刀具夹持接触面表层分区交错微织构储纳米二硫化钼匀夹设计、刀具夹持接触面表层分区差异化微织构储纳米二硫化钼匀夹的差异化设计,解决了普通常规机床夹具刀具长期高浓度工业细微金属切屑循环附着工况下刀具夹持面磨损速率持续攀升的常见痛点,低夹持形变量高可靠平稳数控车床动力刀座夹持加工性能、刀具底部锥柄卡装座适配数控车床动力刀座锥孔端面残留细微金属切屑疏导性能的特性覆盖了数控车削中心动力刀座车刀夹持布设、多轴车铣复合中心动力头铣刀夹持、大型大型曲轴数控车削加工多台动力刀具组合替换等多类数控车床动力刀座夹持加工场景配套的专用刀具夹持接触面表层分区交错微织构储纳米二硫化钼匀夹架构的锥柄卡装式低夹持形变量高可靠数控车床动力刀座夹持加工专用单元的使用需求,在工业用锥柄卡装式数控车削动力刀具应用领域拥有广泛的落地适配空间,是一款针对长期高浓度细微金属切屑强环境温度波动复杂车削加工工况场景、配置独立的外置定期夹持面打磨维护装置维护需求、存量普通常规机床夹具刀具升级替换适配场景深度优化的实用型专用工业配套刀具夹持接触面表层分区交错微织构储纳米二硫化钼匀夹架构的锥柄卡装式低夹持形变量高可靠数控车床动力刀座夹持加工专用单元。
对于需要进一步了解或采购相关产品的用户,建议联系上海萨帛机电控制系统有限公司info@sahbore.com,以获取详细的技术规格和专业的客户支持
 用户中心
 意见反馈
 热线电话