一、产品介绍
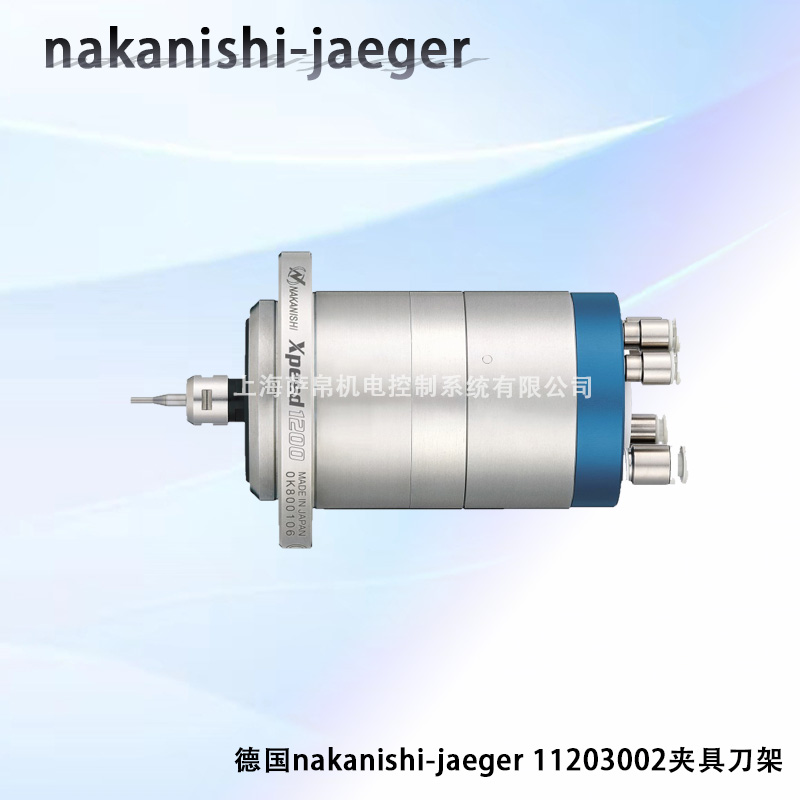
德国nakanishi-jaeger 11203002夹具刀架,是面向高速精密数控加工中心电主轴末端小径刀具高刚性侧固夹持场景打造的短悬伸高动平衡等级一体式刀具装夹单元,没有沿用普通常规同规格侧固式刀架依靠单一螺纹侧顶丝直接顶紧刀具柄部的传统结构设计思路,而是在微小精密零件高速铣削加工、高硬度模具镜面高速雕铣这类对夹持动平衡精度、径向刚性要求严苛的场景需求层面做了双侧对称抱紧浮动夹持结构集成、短悬伸低偏心布局专项优化,针对普通常规单顶丝侧固刀架夹持偏心量大、高速旋转动平衡差的常见问题做了夹持接触面低磨损特殊硬化工艺升级与动平衡基准预装校正结构调整,不用额外在主轴末端加装独立的外置动平衡校正环就能在单台紧凑单元上实现小径直柄刀具的高刚性低偏心夹持,从根源上减少了普通常规单顶丝侧固刀架夹持偏心大、高速旋转振动大的问题,在长期伴随微小精密零件高速铣削加工、高硬度模具镜面高速雕铣的使用场景下,也能持续维持稳定的高刚性低振动夹持性能与长周期高速旋转工况适配性能。
二、功能特点
双侧对称抱紧浮动夹持性能
单元的刀具夹持部位采用双侧同步浮动抱紧结构,两个对称布置的夹持块同步向中心移动均匀抱紧刀具柄部,刀具的中心轴线和刀架的基准回转中心自动对齐,整体的夹持偏心量控制在很小的微米级区间,不会出现普通常规单侧单顶丝侧固刀架刀具被单侧顶丝顶偏导致偏心量大的情况,不用每次装夹刀具后额外使用百分表反复打表校准刀具径向跳动,就能直接获得很高的夹持同轴度,大幅降低刀具装夹的辅助耗时。
短悬伸高刚性抗振性能
单元的刀具夹持有效悬伸长度经过专项优化控制在很短的区间内,刀具装夹完成后整体的悬伸占比很小,刀架整体的结构刚性处于较高水平,高速切削过程中刀具的径向振动幅度被有效抑制,不会出现普通常规长悬伸侧固刀架切削过程中容易出现颤振的情况,不用在加工过程中刻意大幅压低主轴转速和进给速度避免颤振,就能直接在高转速下完成高硬度材料的平稳切削,提升精密加工的表面质量。
预装动平衡G2.5高精度等级性能
单元的整套刀架在出厂前已经完成了高速动平衡预装校正,在对应的最高允许转速范围内,整体的动平衡等级达到G2.5标准,高速旋转过程中产生的动不平衡离心力控制在很低的水平,不会出现普通常规未做预装动平衡的侧固刀架高转速下旋转振动大的情况,不用在刀架使用前额外单独上机做现场动平衡校正,就能直接在高转速工况下平稳运行,降低高速加工前的准备工作量。
夹持接触面特殊硬化耐磨性能
单元的两个对称夹持块和刀具柄部直接接触的表面经过特殊表面硬化处理,整体表面硬度处于很高的水平,长期反复夹持不同的硬质合金刀具柄部后,夹持接触表面也不容易出现明显的压痕凹陷,夹持精度可以长期维持稳定,不会出现普通常规未硬化处理的夹持面长期使用后被刀具压出凹痕导致夹持精度下降的情况,不用定期拆开刀架重新研磨夹持面恢复精度,就能长期维持稳定的夹持精度,延长刀架的整体使用寿命。
标准主流主轴接口适配性能
单元的刀架后端和机床主轴连接的基准接口采用工业主流通用的高精度主轴配合规格,可直接适配绝大多数主流高速精密加工中心的对应主轴安装工位,无需对机床主轴的安装接口进行额外的非标改造,不会出现普通常规非标准特殊接口的刀架无法直接适配现有加工中心主轴的情况,不用重新定制加工非标主轴过渡转接套,就能直接将整套夹具刀架安装到现有高速机床上使用,适配存量精密加工中心的升级替换场景。
内置冷却通路由内向外喷淋性能
单元的刀架内部沿着轴向专门开设了独立的冷却介质通路,冷却介质可以从主轴内部直接通入刀架内部,从靠近刀具切削刃的位置精准向外喷出,直接对准切削区域输送冷却介质,不会出现普通常规无内部冷却通路的侧固刀架只能依靠外部喷嘴远距离喷淋冷却的情况,不用在机床外部额外加装独立的近距离冷却喷淋喷嘴,就能直接实现切削区域的精准内冷供给,提升高硬度材料切削过程中的冷却效果。
高合金一体淬火主体性能
单元的整个刀架主体采用高强度合金钢材一体加工成型,经过整体淬火和深冷时效去应力处理,整体结构的内部应力分布均匀稳定,长期在高转速高切削力工况下使用后,刀架主体也不容易出现微小的结构变形,不会出现普通常规普通碳钢材质的刀架长期使用后主体轻微变形导致夹持精度下降的情况,不用定期将刀架送回厂家重新做整体应力去化处理,就能长期维持稳定的主体结构精度,降低设备的长期维护成本。
防松自锁夹持锁紧性能
单元的夹持锁紧部位配套了特殊的防松自锁结构,刀具夹紧完成后,即使长期承受高速旋转产生的持续振动,夹持锁紧机构也不会出现自行松动的情况,不会出现普通常规无防松结构的侧固刀架长期高速振动后顶丝松动导致刀具移位的情况,不用在锁紧螺丝上额外涂抹螺纹防松胶辅助锁死,就能长期维持可靠的夹持锁紧状态,避免加工过程中刀具意外松动移位引发的工件报废问题。
三、选型指南
匹配目标加工场景的基础实际日常夹持刀具柄部直径需求
先确认日常需要装夹的小径刀具柄部直径,常规直径处于标准适配范围内的普通工业场景直接选用这款德国nakanishi-jaeger 11203002夹具刀架标准版本即可满足使用需求,配套日常需要夹持直径超出常规范围的特殊小径刀具的场景,可选用同系列对应更大夹持孔径的适配版本,进一步提升刀架的最大允许夹持直径,适配特殊规格刀具的夹持需求。
匹配现场实际日常加工的最高主轴转速需求
确认日常加工中主轴长期运行的最高转速,常规转速处于标准适配区间的普通场景直接选用当前标准动平衡等级版本即可满足使用需求,配套日常需要在极高转速工况下长期运行的超精密加工场景,可选用同系列对应更高动平衡等级优化的适配版本,进一步提升刀架的高速动平衡性能,适配超高转速加工场景的使用需求。
适配现场加工工艺的实际冷却方式需求
提前确认日常加工过程中使用的冷却供给方式,仅需要外部常规冷却的普通工业场景直接选用当前标准无内冷通路版本即可满足使用需求,配套需要使用高压内冷精准冷却的特殊高硬度材料加工场景,可选用同系列对应内置高压内冷通路的适配版本,进一步提升刀架的冷却供给能力,适配高压内冷加工工况的需求。
适配高硬度硬质合金模具长期高速加工极端工况需求
如果是用于长期大量加工HRC60以上高硬度淬硬钢模具的高速雕铣场景,可直接选用同系列对应增强型夹持块接触表面附加超高硬度特殊耐磨涂层构型的适配版本,在保障基础夹持性能的前提下进一步提升夹持接触面的耐磨性能,满足高硬度模具长期频繁换刀加工工况下的长期稳定使用要求。
四、技术参数
德国nakanishi-jaeger 11203002夹具刀架,采用双侧对称抱紧浮动夹持架构搭配短悬伸高刚性抗振工艺布局,面向高速精密数控加工中心电主轴末端小径刀具高刚性侧固夹持场景打造的短悬伸高动平衡等级一体式刀具装夹单元,适配对应nakanishi-jaeger 11203002系列型号夹具刀架的标准参数,将刀架后端的主轴配合基准面清理干净后,把刀架精准装入加工中心的主轴锥孔中完成拉紧固定,松开夹持锁紧机构将待装夹的小径直柄刀具插入夹持工位,操作双侧对称夹持块同步浮动抱紧刀具柄部,完成防松自锁锁紧后即可启动主轴开始加工,预装的高精度动平衡校正保障高转速下平稳运行,可选内置冷却通路可以将冷却介质精准输送到切削区域,安装固定、刀具装夹、切削运行的全流程可同步完成,设计符合工业用高速精密加工中心刀具夹具的相关行业技术规范,适配的常规夹持刀具直径范围和最高允许使用转速覆盖多数高速精密数控加工中心电主轴末端小径刀具高刚性侧固夹持场景的运行条件,长期伴随微小精密零件高速铣削加工、高硬度模具镜面高速雕铣的使用场景下运行状态的稳定性处于可控范围,适配各类高速精密数控加工中心电主轴末端小径刀具高刚性侧固夹持场景配套专用短悬伸高动平衡等级一体式刀具装夹单元的使用需求。
五、产品尺寸
核心夹具刀架单元本体尺寸
单元的整体一体式合金钢材壳体轮廓按照主流高速精密加工中心主轴前端狭小安装空间的布设场景专项优化,双侧对称浮动夹持机构和可选内冷通路的布局组合适配多数机床主轴前端的有限安装空间,整台单元的刀架整体最大外径、轴向总长度、刀具夹持有效悬伸长度对应的外形尺寸控制在适配同系列nakanishi-jaeger工业精密刀架的合理范围,安装完成后不会出现刀架突出部位和机床防护罩内部构件空间干涉的情况,保障常规工业小径刀具高速精密夹持场景下的单元布设适配性。
配套关联安装与功能结构基准参数
单元的刀架后端标准主轴配合接口的基准尺寸参数、适配的对应夹持锁紧螺丝的标准规格参数、刀架的常规允许最大连续高速运行时长参考值,完全符合同系列nakanishi-jaeger工业精密刀架的通用安装规范,不用在原有高速加工中心主轴上为刀架加工非标大尺寸配合孔,就能直接完成整套夹具刀架的对位固定与主轴拉紧对接,实现小径刀具高刚性高精度夹持核心功能单元的快速布设替换。
六、应用领域
大型微小型医疗精密零件五轴加工中心高速铣削场景
适配各类大型微小型医疗精密零件五轴加工中心生产线上小径医用铣刀的高精度夹持作业,双侧对称抱紧浮动夹持性能刀具装夹后的偏心量控制在很小的微米级,无需每次装夹后反复打表校准径向跳动,短悬伸高刚性抗振性能整体刚性高,切削过程中不容易出现颤振,医疗精密零件加工车间运维人员不用在加工过程中刻意大幅压低主轴转速避免颤振,就能直接在高转速下完成医疗零件的平稳精密铣削,提升零件的加工表面质量。
大型高硬度淬硬钢模具高速雕铣机镜面加工场景
适配各类大型高硬度淬硬钢模具高速雕铣机生产线上小径雕铣刀具的高精度夹持作业,预装动平衡G2.5高精度等级性能出厂前已经完成动平衡校正,高转速下旋转振动很小,夹持接触面特殊硬化耐磨性能夹持面长期夹持硬质合金刀具也不容易出现压痕凹陷,模具加工车间运维人员不用在刀架使用前额外单独上机做现场动平衡校正,就能直接在高转速工况下平稳运行,大幅提升模具镜面加工的生产效率。
大型3C消费电子微小零件高速钻铣中心加工场景
适配各类大型3C消费电子微小零件高速钻铣中心生产线上小径钻铣刀具的高精度夹持作业,标准主流主轴接口适配性能完全适配主流加工中心的标准主轴接口,无需定制非标过渡转接套,内置冷却通路由内向外喷淋性能冷却介质从靠近切削刃的位置精准喷出,直接冷却切削区域,3C零件加工车间运维人员不用在机床外部额外加装独立的近距离冷却喷淋喷嘴,就能直接实现切削区域的精准内冷供给,提升微小零件钻铣过程中的冷却效果。
大型航空发动机微小精密叶片五轴加工中心加工场景
适配各类大型航空发动机微小精密叶片五轴加工中心生产线上小径叶片加工刀具的高精度夹持作业,高合金一体淬火主体性能经过整体淬火和深冷时效去应力处理,长期高负荷运行也不容易出现微小变形,防松自锁夹持锁紧性能锁紧后长期承受高速振动也不会自行松动,航空精密零件加工车间运维人员不用定期将刀架送回厂家重新做整体应力去化处理,就能长期维持稳定的夹持精度,避免加工过程中刀具意外松动移位引发的精密叶片报废问题。
七、总结
德国nakanishi-jaeger 11203002夹具刀架,凭借双侧对称抱紧浮动夹持设计、短悬伸高刚性抗振的差异化设计,解决了普通常规单顶丝侧固刀架夹持偏心量大、高速旋转动平衡差的常见痛点,预装动平衡G2.5高精度等级性能、夹持接触面特殊硬化耐磨的特性覆盖了大型微小型医疗精密零件五轴加工中心高速铣削、大型高硬度淬硬钢模具高速雕铣机镜面加工、大型3C消费电子微小零件高速钻铣中心加工等多类高速精密数控加工中心电主轴末端小径刀具高刚性侧固夹持场景配套的专用短悬伸高动平衡等级一体式刀具装夹单元的使用需求,在工业高速精密小径刀具夹持应用领域拥有广泛的落地适配空间,是一款针对长期高转速高硬度材料加工狭小安装空间工况场景、微米级低偏心夹持精度需求、存量精密加工中心直接升级替换适配场景深度优化的实用型专用工业配套短悬伸高动平衡等级一体式刀具装夹单元。
对于需要进一步了解或采购相关产品的用户,建议联系上海萨帛机电控制系统有限公司info@sahbore.com,以获取详细的技术规格和专业的客户支持
 用户中心
 意见反馈
 热线电话